电镀废水运营—慧欣环境技术处理解决方案
日期:2026-09-18
阅读量:
一、核心痛点与应对逻辑
电镀废水是公认的高难度工业废水,核心痛点在于重金属毒性大、组分复杂(含铬、镍、铜、氰化物等)、络合剂干扰严重,且排放标准日益趋严(如《电镀污染物排放标准》GB 21900-2008及地方标准),传统单一处理工艺易出现超标、成本高昂、污泥量大等问题。慧欣环境针对这些痛点,形成了“分类分质收集+多级精准处理+智慧化运营”的全链条解决方案,直击电镀企业“达标难、成本高、管理乱”的运营困境。
二、核心技术工艺体系
1. 源头管控:分类分质收集
严格执行“车间分质收集”原则,将电镀废水按污染物类型分为含铬、含镍、含氰、含铜、酸碱及综合废水等7类独立收集管网,从源头避免不同离子相互干扰,大幅降低后续处理难度,杜绝混排导致的超标风险。
2. 多级精准处理工艺
慧欣环境针对不同电镀废水特性,采用“物化预处理+生化降解+深度净化”的组合工艺,核心环节包括:
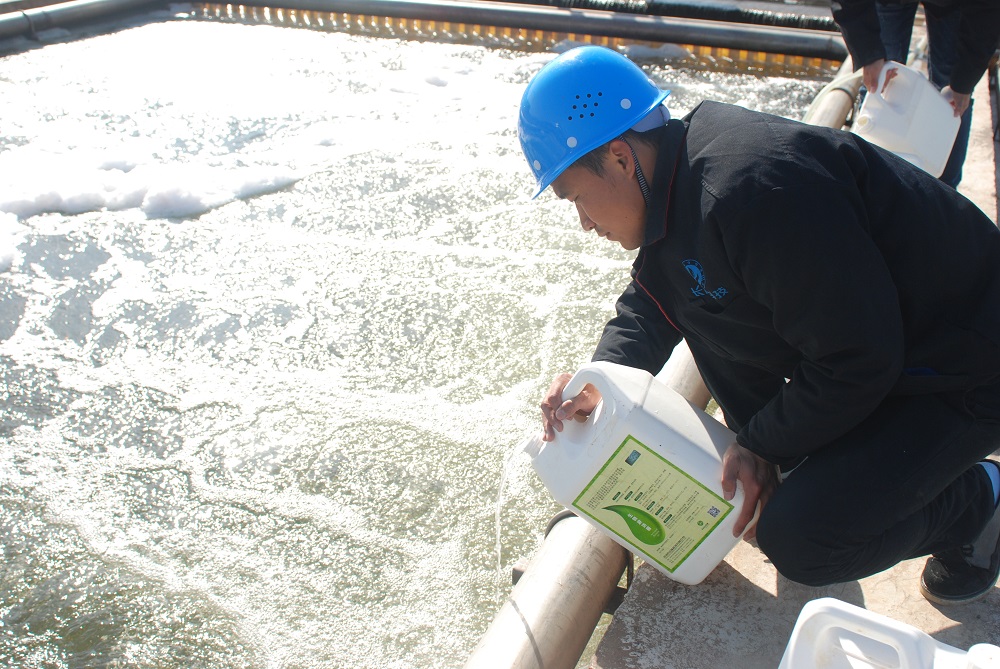
化学沉淀+重金属捕捉:针对含铬废水,采用亚硫酸氢钠等还原剂将六价铬还原为三价铬后中和沉淀;针对含镍、含铜废水,投加重金属捕捉剂(螯合剂)与络合态重金属形成稳定沉淀,可去除90%以上的重金属离子,总镍可降至0.05mg/L以下。
高级氧化破络:针对含EDTA、柠檬酸等络合剂的难处理废水,采用芬顿氧化、臭氧催化氧化等技术破坏络合物结构,释放重金属离子,为后续沉淀创造条件。
生化处理:针对废水中的有机物、氨氮等污染物,采用驯化的耐重金属复合菌群进行生化降解,生化效率可提升40%,总氮去除率可达90%以上。
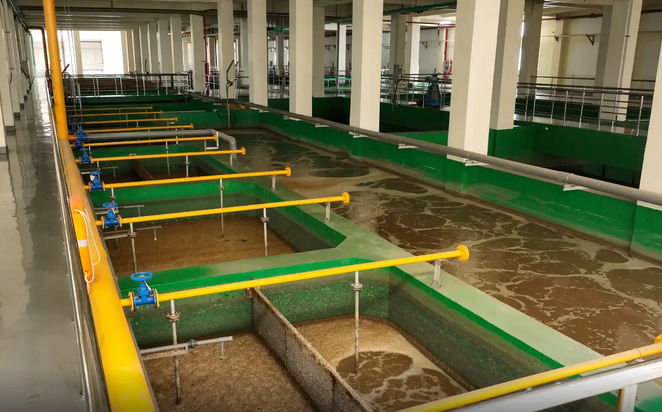
膜分离深度净化:采用MBR膜、超滤、反渗透(RO)等膜技术作为深度处理单元,拦截细微颗粒、小分子有机物及残留重金属,确保出水稳定达标,部分项目可实现中水回用。
3. 智慧化运营管控
依托“芬克”智慧云平台,实现水质数据实时上传、工艺过程数字化管理,配合24小时水质监控与超标预警系统,响应时间小于15分钟,确保异常情况第一时间处置。
三、运营服务优势
1. 全产业链成本护城河
慧欣环境是深圳市长隆科技有限公司的控股子公司,依托母公司的药剂研发生产能力,环保药剂自产率超过80%,核心设备(如MBR膜材料、自动加药机)自主研发,综合物料成本比同行低15%-30%,从源头解决运营成本高的问题。
2. “降本分享”商业模式
打破传统运营“固定收费”模式,推出“降本分享”机制:通过技术优化降低运营成本后,节省的费用与客户按比例分享,客户最高分享比例可达50%,将运营方与企业利益深度绑定,真正实现降本增效。
3. 5维精管运营体系
建立从人、机、料、法、环五个维度的精细化管控体系,配合每周2次第三方“飞行检测”与ISO三体系认证,确保出水水质万无一失,在环保督察常态化背景下为企业筑牢合规底线。
四、典型案例效果
广州某电镀厂:曾因总铬超标被罚50万,慧欣环境入驻后实施MBR膜系统+高级氧化改造,新增智能加药系统(药剂误差控制在±1%),驯化耐重金属复合菌群,3个月后成为省级环保示范单位,处理成本降低45%。
珠海某电路板企业:采用“化学沉淀+树脂吸附+膜处理”三级精准处理系统,总镍稳定降至0.05mg/L以下,直接达到国家电镀污染物排放标准。
电镀园区连片改造项目:通过“集中预处理+定制化MBR膜系统+智能管理平台”方案,园区整体水质达标率从60%提升至98%,人力成本降低70%,单企改造成本降低40%。